
1. Різниця в стандартах сировини: змішаний камінь низької щільності проти просіяного чистого чорного граніту високої щільності
Звичайні гранітні вироби, представлені на ринку, здебільшого виготовляються з змішаних кам'яних матеріалів з неоднорідним походженням, змішаними мінеральними зернами та залишковою пухкою текстурою. Деякі виробники навіть використовують замінники мармуру для зниження витрат. Такі матеріали мають низьку щільність, нерівномірну внутрішню структуру, високе водопоглинання та низьку термостійкість. Хоча їх можна полірувати до основних стандартів площинності, вони схильні до мікродеформації та відхилення точності після тривалого використання.
Усі компоненти стабільного граніту обладнання виготовлені виключно з високощільного чистого чорного граніту зі стабільною мінеральною фазою та компактною зернистою структурою. Сирий камінь просіюється шар за шаром, щоб видалити пухкі прожилки, пористі ділянки та м'які домішки. Загальна щільність є рівномірною та значно перевищує звичайні кам'яні матеріали, що забезпечує фундаментальну структурну жорсткість та довгострокову геометричну стабільність для прецизійного обладнання.
2. Різниця в лікуванні внутрішнього стресу: відсутність лікування старіння проти багатоетапного зняття стресу зі старінням
Більшість звичайних гранітних виробів проходять лише просте різання та шліфування поверхні без професійних процедур зняття напруги. Камінь зберігає величезну внутрішню напругу, що утворилася під час видобутку та обробки. Після встановлення та використання, під впливом перепаду температур у цеху та механічної вібрації, залишкова напруга повільно знімається, що призводить до невидимої деформації, зменшення площинності та нестабільних даних вимірювань.
Гранітні компоненти обладнання повинні пройти стандартизовану багатоетапну обробку старіння, включаючи природне старіння та імітацію вібраційного старіння. Процес зняття напружень з тривалим циклом повністю усуває внутрішні незбалансовані напруження, гарантуючи, що структурна геометрія залишається незмінною протягом тривалого часу навіть в умовах постійної вібрації та змін температури в робочих умовах.
3. Різниця у виробничому середовищі: звичайна обробка в цеху проти цеху з постійною температурою та віброізольованою прецизійною майстернею
Звичайна обробка граніту виконується у звичайних промислових цехах без постійного контролю температури та заходів віброізоляції. Вібрація ґрунту, коливання потоку повітря та температурний дрейф призводять до незначних помилок у процесі шліфування. Ці приховані помилки не видно візуально, але постійно впливають на точність роботи обладнання під час фактичного використання.
Професійне обладнання для обробки, складання та випробування граніту виконується в професійному цеху площею 10 000 квадратних метрів з постійною температурою та вологістю, в безпиловому середовищі. Надтовста тверда бетонна підлога та навколишні антивібраційні траншеї ефективно ізолюють зовнішні вібраційні перешкоди. Оснащений безшумними системами пересування, весь цех підтримує стабільне прецизійне середовище, забезпечуючи точність обробки та дані випробувань кожного компонента, що є правильними, ефективними та повторюваними. 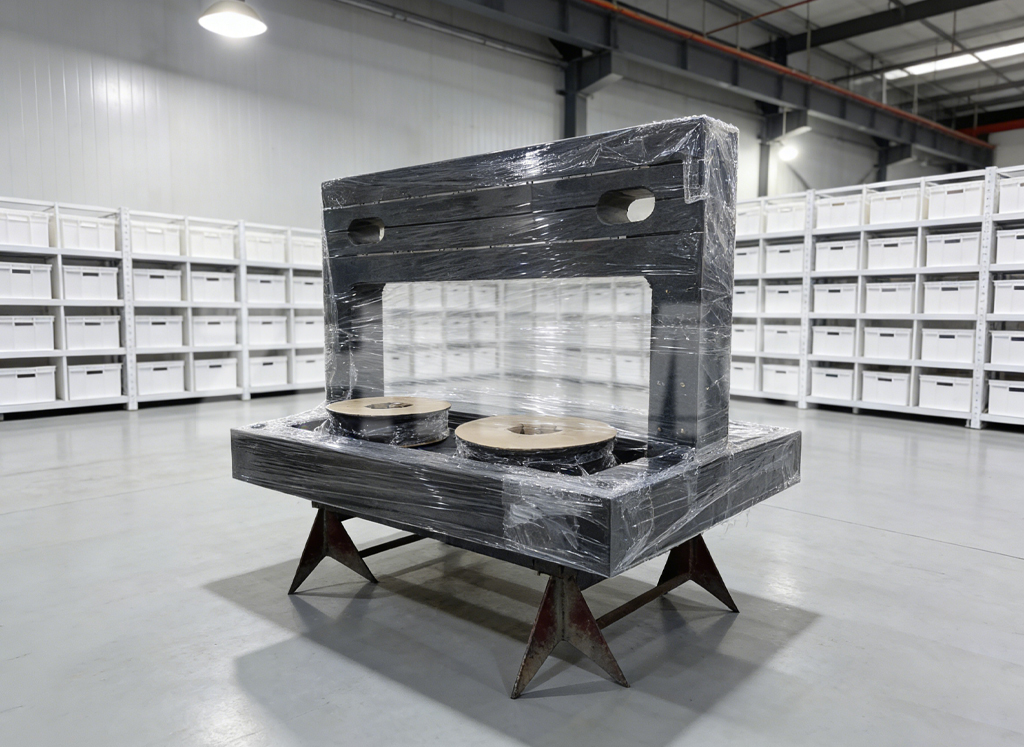
4. Різниця між стандартами тестування: просте виявлення та калібрування з повним стандартом, що простежується, з високою точністю
Звичайні виробники граніту використовують лише прості вимірювальні інструменти для контролю площинності, не маючи систематичних засобів для точного контролю. Дані випробувань не мають авторитетного джерела калібрування та не можуть бути відстежені, що призводить до нестабільної точності продукції та ненадійної стабільності партії.
Гранітні компоненти високої якості використовують випробувальне обладнання світового класу, включаючи німецькі калібри Mahr, японські прецизійні тестери Mitutoyo, швейцарські електронні рівні WYLER та британські лазерні інтерферометри Renishaw. Всі дані вимірювання калібруються національними та провінційними метрологічними установами та повністю відповідають світовим стандартам, таким як DIN, ASME, JIS, GB та BS. Повні системи відстеження випробувань гарантують, що кожен показник точності продукту є правильним, стабільним та міжнародно визнаним.
5. Різниця в технічній майстерності: лише механічне шліфування проти ручного нанопрецизійного полірування + стандартне професійне навчання
Звичайна обробка граніту повністю залежить від механічного шліфування, без точної ручної корекції та компенсації помилок, що базуються на досвіді. Процес є одноразовим і не може усунути дрібні структурні дефекти, спричинені відмінностями в текстурі каменю.
Професійне виробництво граніту на високоточному обладнанні з ЧПК та багаторічний досвід старших фахівців у ручному поліруванні. Усі техніки проходять довгострокове стандартизоване навчання за світовими метрологічними стандартами. Досвідчені майстри полірування можуть точно контролювати видалення матеріалу на мікронному рівні, реалізуючи нанорівневу точність площинності, яку неможливо досягти за допомогою чистої механічної обробки, що значно покращує стабільність та консистенцію високоякісних прецизійних компонентів.
6. Різниця між кваліфікацією заводу та дослідженнями та розробками: несертифіковані малі майстерні проти стандартизованих міжнародних виробників високоякісного обладнання
Звичайні фабрики з обробки граніту не мають повних міжнародних сертифікатів системи управління та незалежних прав інтелектуальної власності, мають нестабільне управління процесами та відсутність стандартизованої системи контролю якості.
Як провідний виробник надточних гранітних виробів та прецизійних компонентів із повними сертифікатами ISO9001, ISO14001, ISO45001 та CE, ZHHIMG має понад 20 міжнародних патентів та торгових марок, зареєстрованих у Європі, Америці та Південно-Східній Азії. Компанія має довгострокове та глибоке співробітництво зі всесвітньо відомими університетами та метрологічними установами, постійно оптимізуючи технології обробки та методи випробувань. Стандартизоване управління підприємством, сувора політика якості та орієнтовані на клієнта зобов'язання щодо відсутності обману гарантують, що вся поставлена продукція підтримує стабільно високу точність, що відповідає стандартам обладнання.
7. Різниця в продуктивності застосунків: короткочасна рівномірність проти довгострокової стабільної продуктивності в бенчмарках
Звичайні гранітні деталі можуть відповідати лише тимчасовим вимогам до площинності та підходять лише для низькоточного виявлення та звичайних сценаріїв механічної підтримки. Вони не можуть адаптуватися до високоточних галузей, таких як напівпровідники, лазерна надточна обробка та випробування нових енергетичних матеріалів.
Гранітні компоненти, стійкі до пошкоджень, спеціально розроблені для надточних промислових сценаріїв, широко використовуються в координатно-вимірювальних машинах CMM, оптичному контролі AOI, рентгенівському виявленні, напівпровідниковому обладнанні, платформах лінійних двигунів, прецизійному лазерному обладнанні та новому обладнанні для енергетичних випробувань. Вони зберігають надвисоку стабільність, вібростійкість та збереження точності протягом тривалого часу, стаючи незамінним еталоном точності сучасної надточної промисловості.
Висновок
Різниця між звичайними гранітними деталями та стабільними гранітними компонентами обладнання відображається не в площинності поверхні, а в якості сировини, обробці напружень, виробничому середовищі, відстежуваності випробувань, технічній майстерності та стандартизованій заводській міцності. Для виробництва високоякісного прецизійного обладнання лише ретельно перевірений, повністю витриманий, точно протестований та професійно оброблений граніт обладнання може забезпечити довгострокову стабільну роботу прецизійного обладнання.
Як виробник надточних компонентів світового класу, ZHHIMG завжди дотримується суворих стандартів точного виробництва, виключає з виробництва неякісні звичайні кам'яні матеріали та надає клієнтам по всьому світу справді високостабільні, високоточні гранітні конструкційні деталі та вимірювальні еталони.
Час публікації: 10 серпня 2026 р.