
На етапі інтеграції надточного обладнання нездатність багатьох вимірювальних систем досягти очікуваної кінцевої точності спричинена не недостатньою точністю окремих компонентів, а сукупними відхиленнями, що безперервно накладаються під час складання кількох деталей. Традиційний метод окремо обробляє основу, посадкові місця для кріплення рейок та опорні блоки позиціонування, а потім збирає їх за допомогою болтів. Похибки площинності та допуску положення кожної поверхні з'єднання передаються шар за шаром і зрештою посилюються на рівні всієї машини, що серйозно впливає на результати вимірювання координат, оптичного сканування та точного виявлення. Основна ідея інтегрованих високоточних вимірювальних платформ для обробки полягає в тому, щоб розірвати ланцюг передачі помилок роздільної обробки. ZHHIMG зменшує сукупні помилки складання в джерелі завдяки інтегрованому формуванню підкладки та інтегрованій технології тонкого шліфування з одним налаштуванням, забезпечуючи опорні носії з низьким рівнем відхилення для точного обладнання.
Основна перевага інтегрованої обробки полягає у зменшенні кількості поверхонь складання. Розділена структура складається з кількох незалежних компонентів. Кожне зрощування створює нові джерела помилок: зазори між пластинами, нерівномірне зусилля попереднього затягування кріплень та мікродеформація після зняття напруги з деталей призводять до каскадних відхилень. Інтегрована платформа використовує єдиний блок високощільної підкладки для загальної обробки та усуває непотрібні інтерфейси зрощування. Основа, опорні точки позиціонування та поверхні кріплення модулів інтегрально сформовані на одній заготовці. Завдяки чудовій структурній стабільності чорного граніту ZHHIMG®, внутрішня напруга всього каменю повністю знімається, і він не деформується повільно після складання, як багатосекційні зрощені деталі. На додаток до гранітних рішень, доступні варіанти інтегрованої підкладки, такі як кераміка, мінеральне лиття та надвисокоякісний полімер (UHPC), для легких та спеціальних навантажень, щоб збалансувати жорсткість та низьку деформацію.
Безперервний процес обробки з одноразовим затисканням фіксує позиційне співвідношення між кількома опорними точками. При роздільній обробці кожну деталь потрібно позиціонувати на верстаті окремо. Кожне затискання генеруватиме нові помилки позиціонування. Після багаторазового затискання важко гарантувати відносну точність позиціонування між опорними точками. Для інтегрованого рішення для обробки фрезерування та шліфування всіх ключових опорних поверхонь, груп монтажних отворів та позиціонувальних канавок платформи виконуються з використанням одного й того ж набору інструментів та одноразового затискання. Незалежно від того, чи це основа розсувного столу з лінійним двигуном з великим ходом, чи вся основа верстата для оптичного контролю AOI та координатно-вимірювальних машин CMM, усі монтажні елементи на платформі мають одну й ту саму початкову опорну систему координат. Геометричні допуски положення отворів та опорних поверхонь більше не будуть порушуватися багаторазовим розбиранням та складанням. Великі інтегровані компоненти можуть оброблятися на великохідному обладнанні з ЧПК компанії, щоб відповідати вимогам інтегрованого формування 20-метрових наддовгих окремих заготовок та уникати примусового зрощування секцій довгих платформ.
Інтегроване формування не означає ігнорування вимог до складання, а реконструкцію логіки складання та спрощення робочого навантаження на інтеграцію на місці. Багато клієнтів плутають «інтегровану платформу» з «незбірною платформою». Інтегрована платформа зберігає стандартизовані високоточні монтажні інтерфейси. Камери, лінійні двигуни, оптичні решітки та модулі руху можна безпосередньо закріпити на інтегрально сформованій опорній поверхні без додаткових перехідних пластин та адаптерних основ. Менша кількість деталей адаптера означає менше похибок. Попередній огляд та перевірка перед складанням виконуються в майстерні з постійною температурою, постійною вологістю та без пилу, щоб заздалегідь перевірити геометричну точність усіх монтажних опорних точок. Клієнтам потрібно лише просте вирівнювання та фіксація на місці, що значно зменшує вторинні відхилення, спричинені введенням в експлуатацію на місці. Ударостійка конструкція та безшумна система підйому майстерні гарантують, що великі інтегровані компоненти не будуть порушені мікровібрацією під час обробки, транспортування та огляду, захищаючи точні опорні поверхні, які були оброблені. 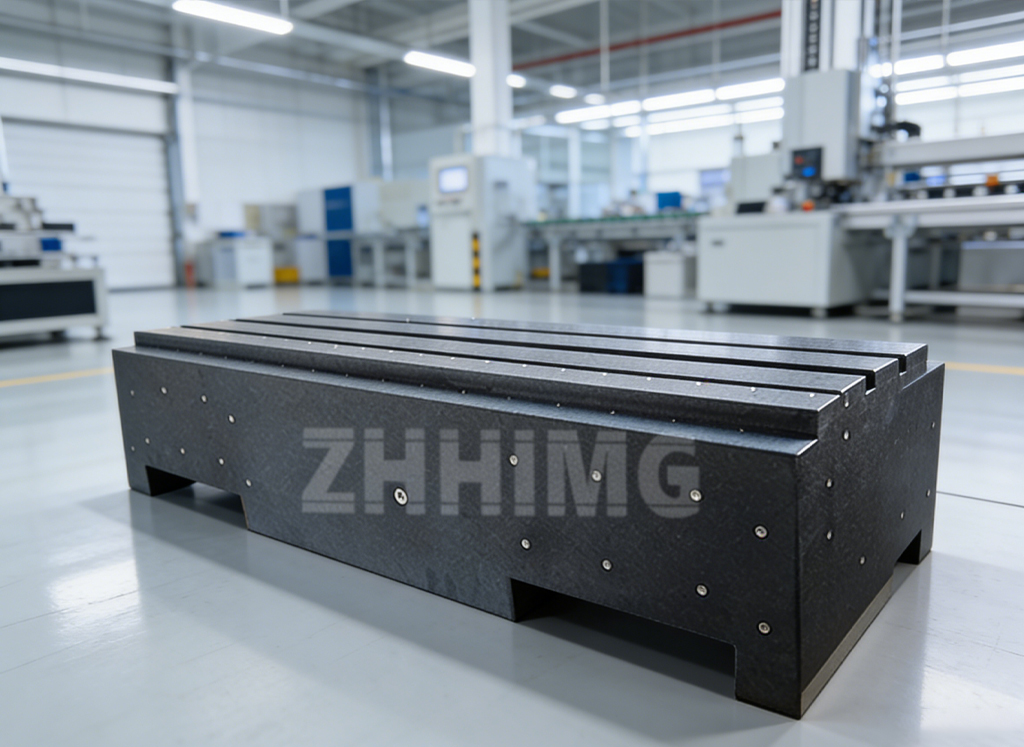
Повний ланцюг метрологічної перевірки перевіряє узгодженість еталонів інтегрованих платформ. Інтегровані компоненти мають великі розміри та багаті на функції, що створює більші труднощі для виявлення, ніж невеликі вимірювальні інструменти. Необхідно використовувати повний набір простежуваних прецизійних вимірювальних приладів. ZHHIMG використовує імпортні вимірювальні прилади, такі як лазерні інтерферометри, електронні рівні та мікрометричні калібри, для проведення повномасштабної скануючої перевірки всієї робочої поверхні та всіх монтажних елементів інтегрованих платформ відповідно до світових метрологічних стандартів, включаючи DIN, ASME та GB, щоб підтвердити геометричну точність усіх еталонів в одній системі координат та відсутність прихованих відхилень. Техніки з багаторічним досвідом шліфування прогнозують зміни напруження матеріалу під час етапу обробки, ретельно контролюють процедури старіння та шліфування інтегрованих заготовок, а також стабільно контролюють загальну площинність та допуск положення на нанометровому та мікрометровому рівнях.
Інтегровані вимірювальні платформи широко застосовуються в інспекції напівпровідників, прецизійному лазерному обладнанні, новому енергетичному детектуванні, високоточних платформах руху XY та інших сценаріях. Дотримуючись корпоративної філософії відкритості, інновацій та цілісності, ZHHIMG постійно оптимізує технологію інтегрованого формування завдяки технічній співпраці зі світовими університетами та метрологічними установами. Завдяки зменшенню кількості зрощених конструкцій та усуненню помилок від повторного затискання, кумулятивні відхилення при складанні мінімізуються до максимальної міри. Це дозволяє досягти справжньої точності проектування всього комплекту прецизійного обладнання, допомагаючи клієнтам зменшити складність введення в експлуатацію всієї машини та покращити довгострокову стабільність роботи обладнання.
Час публікації: 28 вересня 2026 р.