
Після завершення шліфування прецизійних гранітних компонентів, високої точності неможливо досягти просто шляхом безпосереднього складання. Дрейф реперів та пошкодження площинності, що виникають під час повного етапу складання машини в багатьох проектах, часто спричинені не недостатньою якістю самого каменю, а неправильними операціями під час складання. На відміну від сталі та чавуну, граніт характеризується високою крихкістю та чутливістю до концентрованих локальних навантажень. Його робоча поверхня референтного типу досягає нанорівня точності; будь-яке неправильне затискання, нерівномірне зусилля або недбале очищення можуть призвести до незворотної втрати точності.
Підготовка до складання – це перший крок, який багато інженерів легко ігнорують. Складальні роботи не слід починати одразу після розпакування. Гранітний компонент повинен залишатися в складальній майстерні для вирівнювання температури, щоб температура каменю повністю відповідала температурі навколишнього середовища. Якщо є різниця температур між каменем та навколишнім середовищем, повільне теплове розширення та стиснення після складання створять приховане напруження всередині всієї машини. Також потрібне ретельне очищення. Не протирайте опорні поверхні звичайною бавовняною пряжею або твердими скребками. Залишки сміття та частинки металевого пилу на поверхнях для прилягання після кріплення втиснуться в шліфовану поверхню, залишивши постійні подряпини та пошкодивши опорну площину. ZHHIMG надає спеціальні витратні матеріали для чищення та інструкції з експлуатації разом із поставленими продуктами, щоб уникнути таких ранніх ризиків.
Рішення для позиціонування та затискання є основними контрольними точками для складання граніту. Жорсткі кріплення ніколи не повинні використовуватися для щільного затискання бічних країв каменю або безпосередньо до робочих поверхонь. Граніт має чудову стійкість до стиску, але слабку стійкість до зсуву та ударів. Сильне одноточкове затискання легко викликає невидимі мікротріщини, які з часом поступово розширюються та викликають референтну деформацію. У зрілих галузевих практиках застосовуються м'які опори з рівномірно розподіленими багатоточковими опорними конструкціями для розподілу навантажень, утримуючи граніт у вільному та розслабленому стані без створення додаткового монтажного напруження. Положення всіх опорних точок потребує попереднього розрахунку, щоб уникнути нависаючих ділянок та запобігти деформації згину, спричиненій власною вагою.
Кріплення також вимагає поступовості. Коли гранітні компоненти з'єднуються з металевими основами, напрямними рейками та вузлами пневматичних підшипників, болти не можна затягнути до повного крутного моменту за один раз. Слід застосовувати діагональне поетапне затягування, поступово застосовуючи крутний момент, постійно контролюючи зміни площинності. Метали та граніт відрізняються характеристиками теплового розширення. Компенсаційні конструкції необхідно передбачити на етапі проектування, щоб запобігти взаємного розтягування між двома матеріалами під час коливань температури, що створює постійне додаткове навантаження на граніт. Забороняється силоміць піднімати або проштовхувати гранітні опорні деталі для вирівнювання монтажних отворів під час складання, оскільки таке грубе вирівнювання блокує залишкові напруження всередині каменю.
Захист навколишнього середовища під час складання є незамінним. Навіть поза межами метрологічного приміщення з постійною температурою, зона складання повинна бути чистою від пилу, щоб уникнути падіння шліфувального сміття та металевої стружки на опорні поверхні. Під час обробки та підйому необхідно використовувати гнучкі стропи з попередньо розробленими точками підйому; сталеві канати не повинні безпосередньо торкатися кам'яних поверхонь, щоб запобігти відколам та пошкодженню країв. Для гранітних платформ, що потребують складання модулів пневматичних підшипників та оптичних компонентів, персонал повинен уникати безпосереднього наступу на опорні робочі поверхні. Якщо доступ є обов'язковим за робочих умов, необхідно укласти спеціальні захисні килимки для розподілу ваги тіла та запобігання локальному перевантаженню. 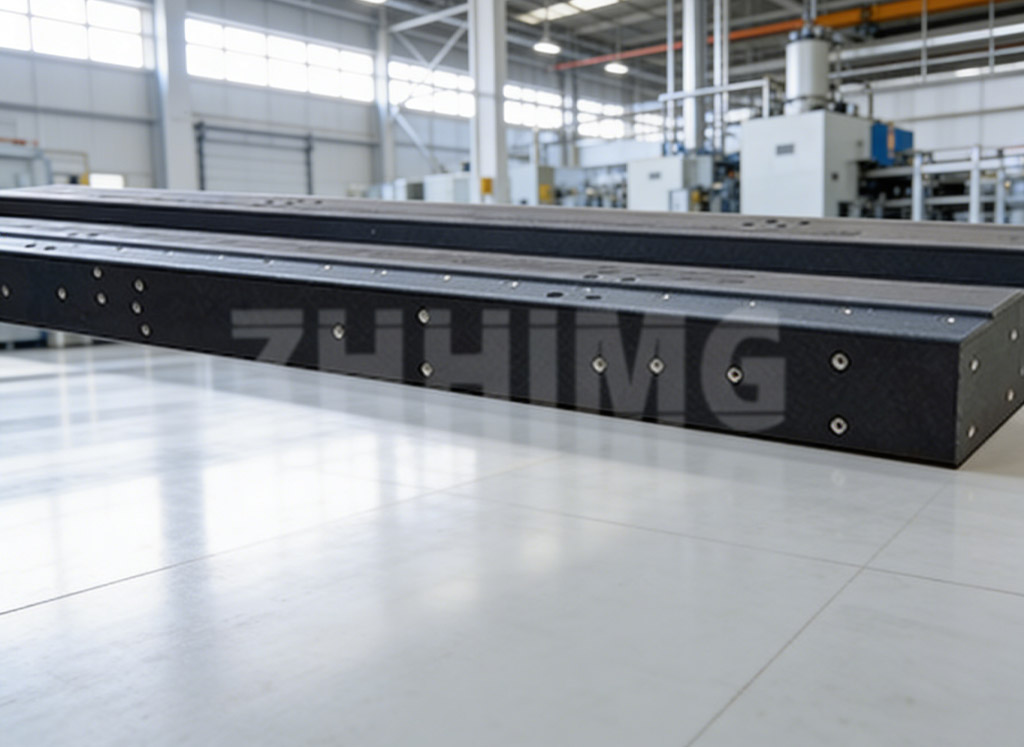
Завершення складання не означає негайного введення в експлуатацію. Необхідно передбачити етап відпочинку та повторного огляду. Після повного закріплення всіх з'єднувачів, збірка залишається на деякий час, щоб зняти тимчасове напруження, що виникло під час складання, після чого проводиться повторне вимірювання площинності та прямолінійності за допомогою високоточних приладів. Якщо виявлено дрейф точності, його неможливо виправити шляхом примусового затягування болтів. Розбирання необхідне для перевірки умов опори та кріплення, а також для повторного налаштування схеми складання. Багато клієнтів поспішають запустити обладнання в експлуатацію та пропускають відпочинок та повторне випробування. Деформація реперу виявляється лише під час повного введення машини в експлуатацію, що призводить до надзвичайно високих витрат на повторний ремонт.
Коротко кажучи, основним принципом складання прецизійних гранітних компонентів є мінімізація впливу зовнішніх сил та уникнення додаткового напруження. Граніт забезпечує видатну розмірну стабільність лише за відсутності надмірних зовнішніх сил та пошкоджень твердої поверхні. Від опори за постійної температури та гнучкого підпірування до поетапного кріплення та повторної перевірки після завершення, кожна деталь складання захищає властивий каменю високоточний еталон. Спираючись на багатий досвід численних проектів, ZHHIMG надає рекомендації щодо складання відповідно до креслень обладнання замовників перед доставкою продукції, допомагаючи клієнтам зберігати точність під час складання та гарантувати стабільну довгострокову роботу комплектних машин.
Час публікації: 14 вересня 2026 р.