
У виробництві надточного обладнання багато хто пояснює основну точність машин стабільністю матеріалу та точністю обробки, але нехтує вирішальним впливом «точності відповідності поверхні» на загальну продуктивність. Прецизійні гранітні компоненти служать основними еталонами для високоякісного напівпровідникового, лазерного інспекційного та метрологічного обладнання. Окрім властивих матеріалам переваг низької деформації та сильного гасіння вібрацій, вони значною мірою залежать від спеціалізованих удосконалених процесів обробки поверхні. Передова технологія обробки поверхні може ретельно вирішити приховані проблеми, поширені в точному складанні, такі як віртуальний контакт, деформація кромок, точки затискання напруги та нерівномірні зазори, що забезпечує високий ступінь відповідності між гранітними деталями та всією конструкцією машини.
Звичайна обробка каменю спрямована лише на дотримання допусків розмірів та досягнення блискучої поверхні, що не може задовольнити логіку надточного складання. Гранітна поверхня після звичайного шліфування може виглядати плоскою неозброєним оком, проте вона має численні невпорядковані сліди шліфування, мікроскопічні хвилі та зони концентрації крайових напружень на мікрорівні. Такі дефекти залишаються непоміченими при загальному механічному складанні. Однак для нанопрецизійного обладнання крихітні зазори безпосередньо призводять до зміщення сили затиску, мікротремтіння під час роботи машини, дрейф референтних показників протягом тривалого терміну служби та погіршення точності повторного позиціонування. Це пояснює, чому багато недорогих гранітних аксесуарів відповідають вимогам до розмірів, але забезпечують нестабільну точність на машині.
Основна логіка вдосконаленої технології обробки поверхонь ZHHIMG полягає не лише у «вирівнюванні поверхні», а й у досягненні повномасштабного механічного балансу та геометричного узгодження по всій поверхні з'єднання. Оснащений середовищем обробки з постійною температурою, постійною вологістю та безпильним середовищем, а також великими високоточними шліфувальними верстатами, наш завод впровадив систему прецизійної обробки поверхонь, яка відрізняється від загальноприйнятих промислових стандартів. Замість високошвидкісного масового шліфування ми застосовуємо вдосконалений процес низькошвидкісного, рівномірного та багаторазового правлення, щоб усунути різницю в напрямках шліфувальних схем. Це забезпечує стабільну мікроплощинність передньої та задньої поверхонь компонента, чотиристоронніх з'єднувальних кромок та опорних площин кріплення, принципово усуваючи дефекти складання, такі як частковий віртуальний контакт та локальний жорсткий контакт.
Зосереджуючись на поширених проблемах складання граніту, включаючи руйнування кромки, концентрацію крайових напружень та деформацію навколо отворів, ми використовуємо ексклюзивні процеси локального профілювання. Після різання та грубої обробки на кромках каменю виникають приховані мікротріщини та накопичені напруження. Без ретельної обробки напруження поступово зменшуються після складання та затискання, що призводить до мікродеформації поверхонь прилягання. Високоточна обробка поверхні, вирівнювання для зняття напружень та плавна обробка переходів кутів підтримують кожну точку кріплення, зону прилягання та торцеву поверхню з'єднання у стабільному та рівномірному механічному стані, забезпечуючи рівномірний розподіл зусиль, щільне прилягання та нульове залишкове напруження під час складання. Повний контакт з поверхнею. Для традиційно обробленого каменю реальна ефективна площа прилягання після складання становить менше 70%. Залишки зазорів стають небезпекою для передачі вібрації, накопичення пилу та теплової деформації. Для гранітних еталонних деталей після ретельної обробки ефективна площа прилягання значно збільшується. Зібрана конструкція машини стає більш компактною з рівномірною жорсткістю, вільною від резонансу та дрейфу під час роботи на високій швидкості, забезпечуючи стабільне позиціонування та дані контролю. 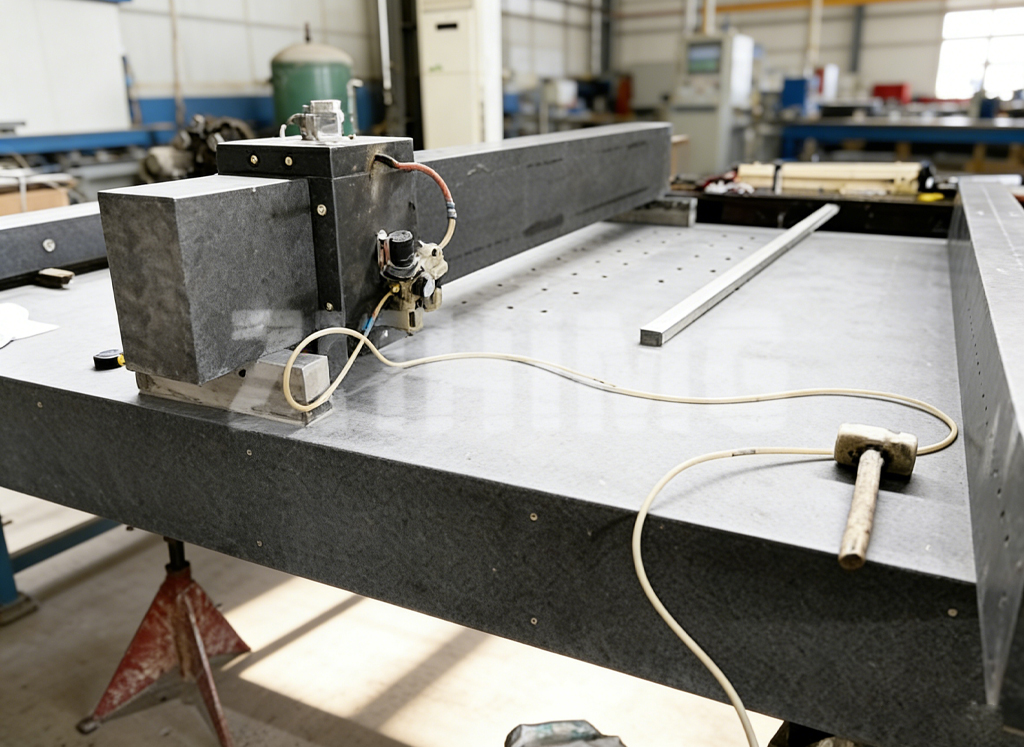
Переваги цієї технології особливо помітні для наддовгих та надшироких гранітних ліжок та портальних балок. Камінь великого розміру схильний до нерівномірної текстури обробки, деформації розмаху та нерівномірного прилягання між двома кінцями. Використовуючи потужність великотоннажного та прецизійного шліфування великих розмірів разом із ручною наномасштабною обробкою, ZHHIMG виконує зональне вирівнювання та калібрування в повному діапазоні для компонентів великого розмаху. Це гарантує стабільну продуктивність прилягання наддовгих заготовок та уникає поширеного в галузі дефекту «порожнистої середини та щільного контакту на обох кінцях» для великих деталей.
З точки зору кінцевого користувача, високоякісна обробка поверхні не лише покращує якість складання та точність підгонки, але й безпосередньо зменшує складність введення обладнання в експлуатацію, частоту повторного калібрування та витрати на обслуговування. Гранітні конструкції з рівномірною підгонкою та стабільним напруженням можуть зберігати початкову точність машини протягом тривалого часу, задовольняючи суворі вимоги довгострокової експлуатації в чистих приміщеннях напівпровідників, високочастотній лазерній обробці та сценаріях прецизійного метрологічного контролю.
Підсумовуючи, верхня межа точності складання прецизійних гранітних деталей визначається вдосконаленими процесами обробки поверхні. Сировина визначає стабільність, тоді як обробка поверхні визначає сумісність складання та довгострокову загальну точність машини. Завдяки диференційованій системі прецизійної обробки поверхні, ZHHIMG вирішує різні приховані дефекти складання звичайного каменю та пропонує більш надійні рішення для гранітних еталонів для світового надточного обладнання з вищими стандартами сумісності.
Час публікації: 14 вересня 2026 р.