
A гранітна поверхнева плитаслужить фундаментальною опорною площиною для розмірної метрології. Її точність визначає надійність подальших перевірок, що робить калібрування та технічне обслуговування невід'ємними для забезпечення якості. Розуміння міжнародних стандартів та практичних протоколів технічного обслуговування гарантує, що цей критично важливий актив залишатиметься в межах заданих допусків протягом усього терміну служби.
Стандарти визначають допустимі межі площинності та локальних варіацій. Стандарт ASME B89.3.7, широко прийнятий у Північній Америці, встановлює класифікації класів AA, A та B на основі загальної площинності та локальних варіацій (повторне зчитування). Пластини класу AA служать основними еталонами в калібрувальних лабораторіях, тоді як пластини класу B зазвичай підходять для загальних перевірок у цеху. Європейські та азіатські ринки часто посилаються на DIN 876 або JIS B 7513, які використовують подібні системи класифікації, але можуть використовувати різні методи розрахунку для зон допуску. Покупці повинні перевірити, чи постачальники сертифікують пластини відповідно до конкретного стандарту, що вимагається їхньою системою управління якістю.
Інтервали калібрування залежать від частоти використання, умов навколишнього середовища та історичних даних про стабільність. Пластини з високою інтенсивністю руху у виробничих середовищах можуть вимагати щоквартальної перевірки, тоді як лабораторні майстри, які використовуються рідко, часто можуть працювати за щорічним графіком. Процес калібрування включає вимірювання кількох точок на поверхні для створення топографічної карти відхилень. Лазерні інтерферометри та електронні системи рівня забезпечують роздільну здатність, необхідну для виявлення змін нанометрового рівня. Документація повинна включати стан «як знайдено» та «як залишилося», створюючи простежуваний запис історії роботи пластини.
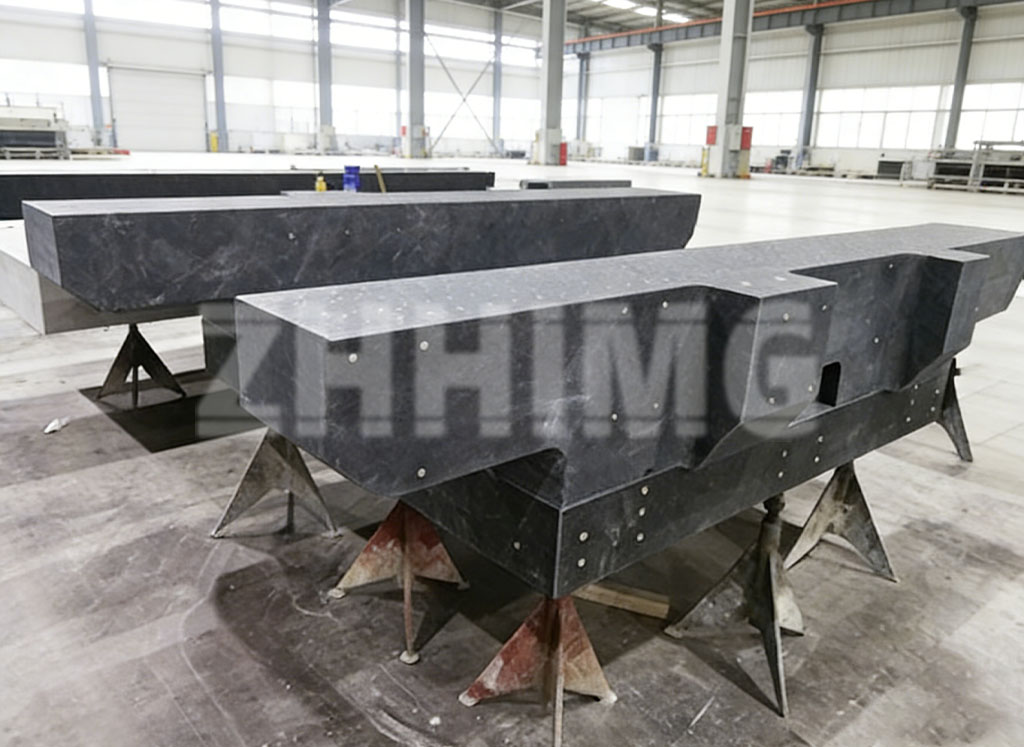
Технічне обслуговування починається з правильного встановлення. Гранітні плити повинні спиратися на триточкову систему опор, щоб запобігти деформації через нерівності підлоги. Опірання плити в чотирьох або більше точках створює непередбачувані навантаження, які змінюють площинність. Регульовані постаменти з механізмами блокування дозволяють вирівнювати підлогу без шкоди для цілісності конструкції. Систему опор слід періодично перевіряти, оскільки осідання підлоги або вібрація можуть з часом змістити її вирівнювання.
Щоденні процедури очищення значно подовжують термін служби поверхні. Металева стружка, абразивний пил та рідини для різання діють як притирні суміші, коли заготовки ковзають по поверхні, прискорюючи знос. Техніки повинні використовувати безворсові серветки та схвалені миючі розчини, уникаючи агресивних хімікатів, які можуть погіршити природний полірування каменю. Розлиті рідини необхідно негайно видаляти, щоб запобігти появі плям або локальному набряку. Покриття пластини, коли вона не використовується, захищає від накопичення пилу та випадкових пошкоджень.
Характер зносу виявляє експлуатаційні проблеми. Повторна перевірка ідентичних деталей в одному місці створює локальні заглиблення, які знижують точність вимірювання. Обертання робочих зон по поверхні рівномірно розподіляє знос. Падіння важких предметів або ковзання компонентів з гострими краями може спричинити відколи або подряпини, які потребують професійного ремонту. Незначні пошкодження поверхні можна усунути за допомогою контрольованого притирання, але значні дефекти часто вимагають заводського ремонту.
Стабільність навколишнього середовища безпосередньо впливає на достовірність вимірювань. Градієнти температури на поверхні граніту викликають різне розширення, створюючи видимі похибки площинності. Підтримка лабораторних умов на рівні 20°C ± 1°C з мінімальними повітряними потоками зменшує теплові спотворення. Контроль вологості запобігає поглинанню вологи, що теоретично може вплинути на довгострокову стабільність, хоча низька пористість граніту високої щільності мінімізує цей ризик. Віброізоляція від обладнання, що знаходиться поблизу, або пішохідного руху зберігає цілісність вимірювань під час чутливих перевірок.
Ремонт та відновлення поверхні відновлюють пошкоджені поверхні до початкових характеристик. Професійне притискання рівномірно видаляє матеріал, усуваючи зони зносу та дефекти поверхні. Цей процес вимагає спеціалізованого обладнання та контрольованого середовища для підтримки геометричної точності. Калібрування після ремонту перевіряє, чи відповідає плита початковій класифікації класу. Документування історії ремонту допомагає прогнозувати майбутні потреби в обслуговуванні та підтримує ініціативи з постійного вдосконалення.
Рішення про закупівлю повинні надавати пріоритет постачальникам, які демонструють майстерне володіння цими стандартами та практиками. Сертифікація за стандартом ISO 17025 або еквівалентом свідчить про те, що постачальник керує валідованою калібрувальною лабораторією. Відстеження до національних метрологічних інститутів забезпечує впевненість вимірювань у всіх глобальних ланцюгах поставок. Постачальники з великим досвідом роботи в напівпровідниковій, аерокосмічній або автомобільній промисловості розуміють специфічні вимоги високоточних виробничих середовищ.
Довговічність гранітної плити залежить не стільки від самого матеріалу, скільки від того, як з нею поводяться. Правильний вибір, встановлення, калібрування та обслуговування перетворюють прецизійно шліфований камінь на надійний якісний актив. Організації, які інвестують у ці методи, зменшують невизначеність вимірювань, мінімізують рівень браку та підтримують відповідність дедалі суворішим галузевим стандартам. Поверхня залишається основою точності розмірів — належна ретельність обробки гарантує міцність основи.
Час публікації: 12 серпня 2026 р.