
- Усунення помилок суперпозиції адаптерних пластин та реалізація єдиної гомологічної бази даних
У традиційних рішеннях основні корпуси та металеві пази адаптерів виготовляються окремо та збираються за допомогою болтів, що призводить до комбінованого відхилення площинності поверхні, перекісу складання та деформації попереднього затягування як помилок суперпозиції. Завдяки технології цільного пазування ZHHIMG, база позиціонування монтажних канавок та головна база вертикальної основи походять з однієї гранітної основи з повністю гомологічними опорними точками, і додаткові металеві адаптери не потрібні. Допуск положення паза та перпендикулярність стінки паза формуються за один прохід разом з базою, що значно зменшує помилки Аббе. Це особливо підходить для високочутливого обладнання, такого як прилади для вимірювання зображень та оптичні інспекційні пристрої AOI, і значно покращує геометричну точність після повного складання машини.
- Уникнення концентрації напружень від розривних з'єднань та підвищення загальної жорсткості конструкції
Граніт — крихкий матеріал. Коли окремі металеві адаптери скріплюються болтами, крутний момент болтів має тенденцію створювати локальні напруження в точках контакту. Під час змінних тривалих навантажень може виникнути деформація від напружень або навіть приховане розтріскування каменю. Цілісні канавки інтегрують монтажні інтерфейси всередині гранітної основи; сила рівномірно розподіляється по всій основі без склеювання інтерфейсів між різними матеріалами. У поєднанні з чорною гранітною основою високої щільності загальна жорсткість ще більше покращується. Локальна мікродеформація рідко виникає під дією високошвидкісного динамічного впливу та постійних умов роботи з великим навантаженням, що забезпечує кращу довгострокову структурну стійкість.
- Синхронна обробка старінням канавок та опорних точок обмежує довгостроковий прецизійний дрейф
Нарізання канавок створює залишкові напруження від різання навколо отворів канавок. Більшість виробників постачають готову продукцію одразу після нарізання канавок та тонкого шліфування. Після доставки зняття напруження призведе до зміщення розмірів канавок та перпендикулярності основи. ZHHIMG дотримується повного робочого процесу: чорнова обробка та нарізання канавок із зарезервованим припуском на шліфування → багатоетапне старіння на складі та в цеху з постійною температурою для зняття напруження від різання від нарізання канавок → тонке шліфування та ручне притирання. Для великогабаритних компонентів довготривале природне зняття напруження виконується на виробничому майданчику площею 200 000 м² та складі необробленого каменю площею 20 000 м². Цех з постійною температурою та постійною вологістю площею 10 000 м² ізолює вплив навколишнього середовища, забезпечуючи відстань між канавками, паралельність стінок канавки та перпендикулярність основи без залежного від часу дрейфу та дотримуючись вимог довгострокової служби міжнародних метрологічних стандартів, таких як DIN та ASME.
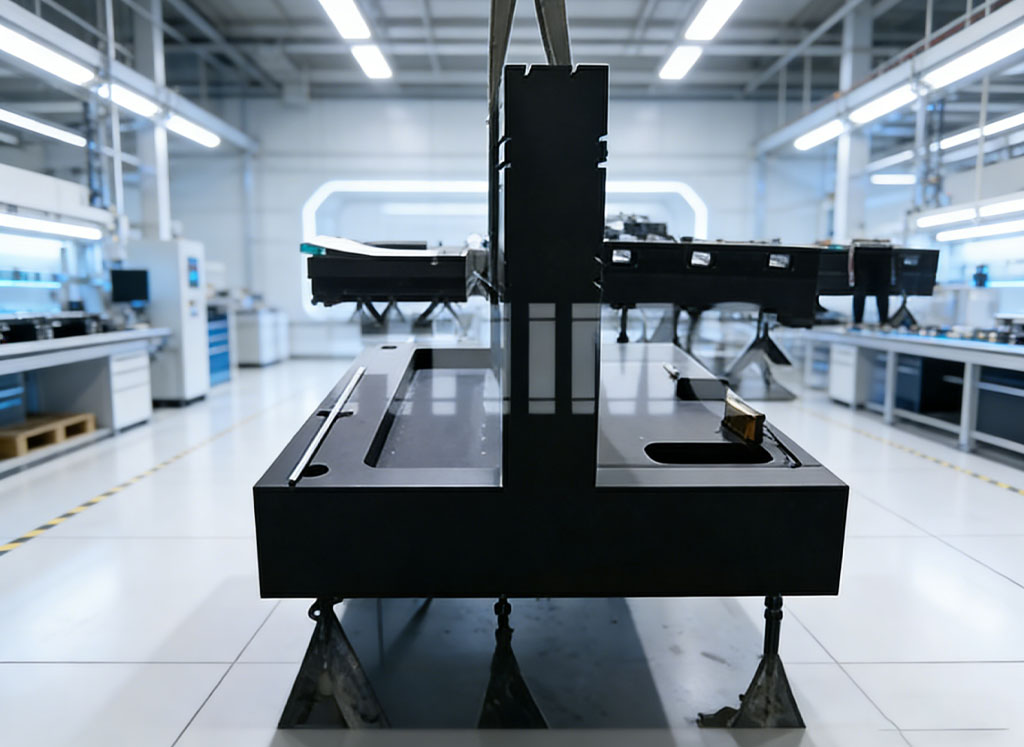
- Нанорівневі шліфовані поверхні канавок зменшують навантаження на складання та введення в експлуатацію для узгодження компонентів
Багато виробників виконують лише просте фрезерування після обробки канавок, що призводить до поганої шорсткості стінок канавок та потребує великих обсягів робіт з підгонки на місці для клієнтів. Оснащена великогабаритними шліфувальними верстатами NT та шліфувальними техніками з понад 30-річним досвідом ручного притирання, ZHHIMG здійснює прецизійне шліфування як бічних стінок, так і нижніх поверхонь монтажних канавок для досягнення мікронної точності. Розміри канавок, паралельність та допуск положення повністю контролюються за допомогою лазерних інтерферометрів Renishaw, електронних рівнів WYLER та інших приладів, вимірювальні інструменти яких простежуються до національного метрологічного інституту. Клієнти можуть безпосередньо встановлювати позиціонуючі блоки, вузли повітряних підшипників та лінійні модулі після отримання товарів, скорочуючи цикли підгонки на місці та повторні цикли введення в експлуатацію, а також скорочуючи час виробництва всього обладнання.
- Інтегрований дизайн підтримує індивідуальні вимоги до різноманітного складного обладнання
Згідно з кресленнями, можна виготовляти різні комбінації монтажних канавок, позиціонувальних канавок та Т-подібних пазів, разом із зенковками, вбудованими різьбовими вставками та отворами для штифтів. Завдяки заводській потужності для виготовлення цільних компонентів довжиною 20 м та вагою 100 тонн, можна реалізувати цільне пазування для малих та середніх вертикальних підставок для 2D-вимірювальних приладів, а також для надвеликих вертикальних колонних основ для напівпровідникового та нового енергетичного обладнання. Розрізне складання уникається разом із помилками, спричиненими швами. Гранітні повітряні підшипникові блоки, оптичні модулі та інспекційні інструменти можна монтувати безпосередньо на основу, щоб реалізувати комплексну доставку та скоротити витрати клієнтів на закупівлю та управління деталями.
- Повна герметичність збережена для гарантії точності в динамічних умовах роботи
Встановлені металеві адаптерні канавки змінюють властиву граніту властивість демпфування; резонанс металевих деталей має тенденцію посилювати вібрацію обладнання. Цілісне канавування видаляє лише частину кам'яного матеріалу та повністю зберігає чудову здатність чорного граніту поглинати вібрації. Під час високошвидкісного зворотно-поступального руху, роботи лазерних імпульсів та високочастотного сканування інспекційних зондів вібрація швидко згасає, що пригнічує резонансні перешкоди та забезпечує повторюваність оптичного зображення та даних вимірювання розмірів. Стабільну точність позиціонування вузлів, встановлених у канавки, можна підтримувати навіть у виробничих цехах із зовнішніми вібраційними перешкодами.
- Стійкість до корозії без іржі знижує витрати на подальше обслуговування
Усі пази цілісно сформовані на гранітній основі без ризику іржі, окислення або поверхневого відшарування металевих адаптерів. Під впливом мийних засобів у напівпровідникових цехах та різних середовищ на заводах з виробництва літієвих акумуляторів, пази не кородують та не забруднюють опорні поверхні. Обслуговування антикорозійного покриття не потрібне. Пази легко чистити, і в них менше накопичується іржа, яка може забруднити рухомі компоненти, що продовжує термін служби всього обладнання та підходить для тривалої безперервної роботи в безпилових цехах та метрологічних лабораторіях.
Час публікації: 12 серпня 2026 р.